為了把一塊塊的不銹鋼水箱模壓板組合起來,不銹鋼水箱生產(chǎn)企業(yè)大多采用亞弧焊和不銹鋼焊條進(jìn)行焊接,全程專業(yè)焊接人員操作,嚴(yán)禁不規(guī)范焊接操作造成水箱損壞。保證不銹鋼拼裝焊接水箱焊縫飽滿,外部焊接處平整、勻稱、無焊瘤、無氣孔。
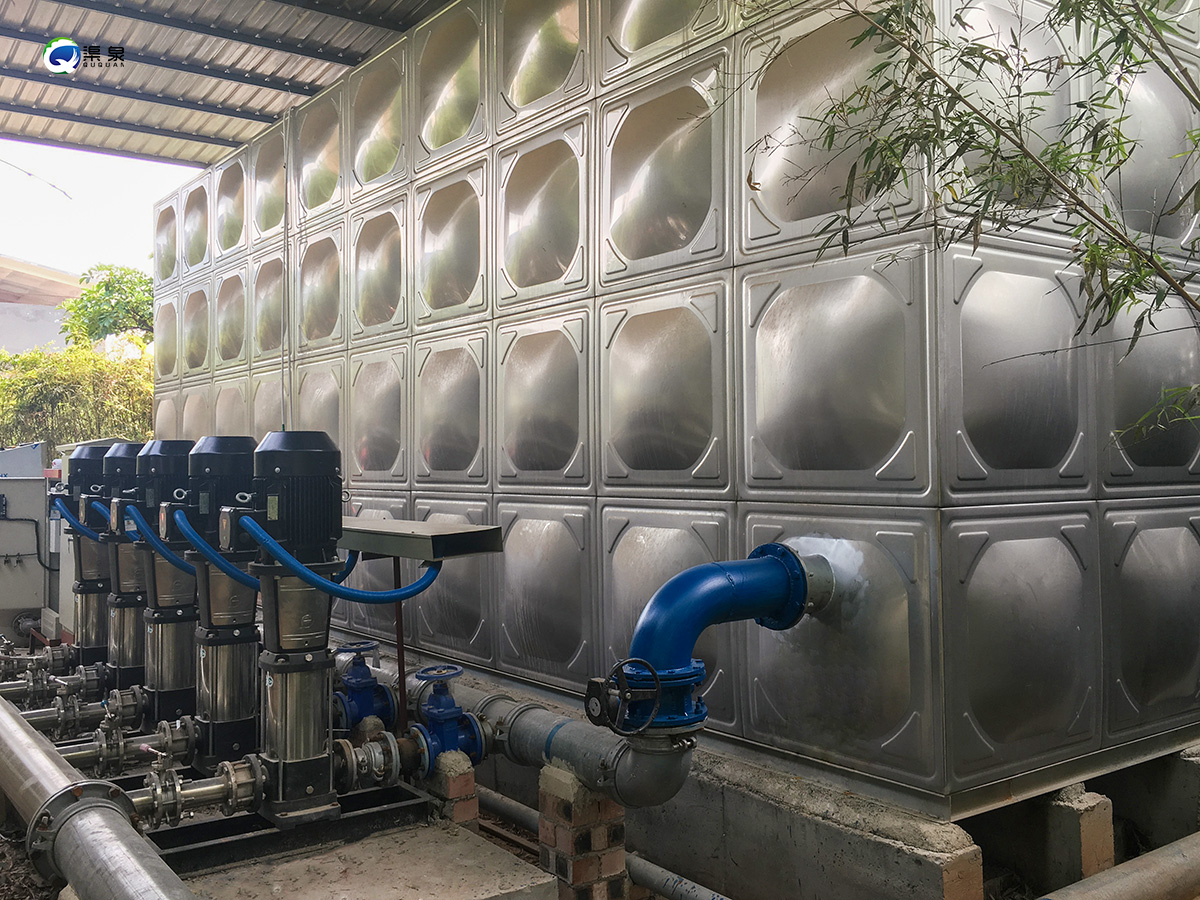
水箱內(nèi)部的焊接確保沒有滲漏,并且要一次性焊接成功。水箱頂板和頂角部分的焊接都要求滿焊,即縫隙處都要全部焊接,不得出現(xiàn)漏焊或點(diǎn)焊。
焊接拼裝鋼水箱運(yùn)條方法有正三角形運(yùn)條、圓圈形運(yùn)條和八字形運(yùn)條。正三角形運(yùn)條優(yōu)點(diǎn)是能一次就焊接出較厚的焊縫斷面,且焊縫處難以產(chǎn)生夾渣等瑕疵,可提高焊接效率。圓圈形運(yùn)條優(yōu)點(diǎn)是熔池存在時間長、金屬溫度高,可較好地溶解熔池中氧、氮等氣體的逸出,使熔渣便于上浮。八字形運(yùn)條的優(yōu)點(diǎn)是可保證在焊趾邊緣的焊縫能得到充分加熱,熔化均勻,使表面成形良好。
不銹鋼水箱生產(chǎn)企業(yè)具體使用哪種運(yùn)條方法視焊條直徑與性能、接頭形狀、坡口形式、焊接位置、焊接工藝要求及焊工的操作技能等確定。焊縫生產(chǎn)率的高低、表面成形的優(yōu)劣、各種焊接缺陷的產(chǎn)生等,都與焊接運(yùn)條的手法相關(guān)。


 掃一掃添加微信